Nejčastější chyby při 3D skenování a jak jim předcházet v metrologické laboratoři
Když v měřicí laboratoři porovnáte sken jednoho dílu od dvou různých operátorů, občas to vypadá, jako by každý měřil úplně něco jiného. Nekonzistentní výsledky, šum v datech nebo artefakty na hranách přitom většinou nezpůsobuje vada optiky – jde o procesní chyby přímo na měřicím pracovišti.
Pokud má měření fungovat jako spolehlivý podklad pro kontrolu kvality nebo reverzní inženýrství, je potřeba mít jasně stanovený standard. Podívejme se na nejčastější chyby z praxe, které operátoři při optickém měření opakují, a na to, jak zavedením správné metodiky ušetřit čas i zbytečné předělávky.
Podrobný postup přípravy dílu krok za krokem najdete v článku Jak připravit díl pro 3D skenování. Tady se soustředíme na to, proč se výsledky mezi operátory liší a jak je sjednotit.
1. Zanedbaná nebo nesprávná příprava dílu
Základním předpokladem pro přesné skenování je čistý povrch. Zbytkům emulzí z obrábění, mastnotě z lisovny nebo prachu máloco uteče – optické skenery naskenují jakoukoli nečistotu a promítnou ji do polygonální sítě jako odchylku geometrie.
Co v praxi nejčastěji selhává:
- otírání kovových dílů běžným hadrem, jehož vlákna se zachytávají na ostrých hranách a vytvářejí falešné artefakty,
- ponechání popisů lihovou fixou, které mění odrazivost světla,
- nedostatečné odmaštění technickým lihem u kovu nebo opomenutí ofouknout stlačeným vzduchem u plastových výlisků.
Důkladná příprava dílu zabere dvě minuty, ale ušetří desítky minut opakovaného skenování a čištění dat v inspekčním softwaru.
2. Nevhodná práce s lesklými a průhlednými povrchy
Optické skenery mají přirozený problém s leskem, průhledností nebo černými plasty s příměsí skelných vláken. Tyto povrchy světelný paprsek rozptylují nebo pohlcují, což vede k výpadkům dat.
Řešením je zmatnění, ale i zde se často chybuje. Pokud technik zvolí křídový permanentní sprej a nanese silnou nesouvislou vrstvu, vytvoří na díle „vlnobití" o tloušťce několika desetin milimetru.
Nejlepší postup:
- pokud je to možné, používejte sublimační matovací spreje a snažte se o co nejrovnoměrnější vrstvu – sprej se po měření sám odpaří a není nutné díl zdlouhavě umývat,
- sprej nanášejte z větší vzdálenosti jemným popraškem, nikoli sléváním vrstvy,
- nezapomínejte zmatnit i složitou vnitřní geometrii ze všech úhlů.
3. Nesprávná aplikace referenčních bodů

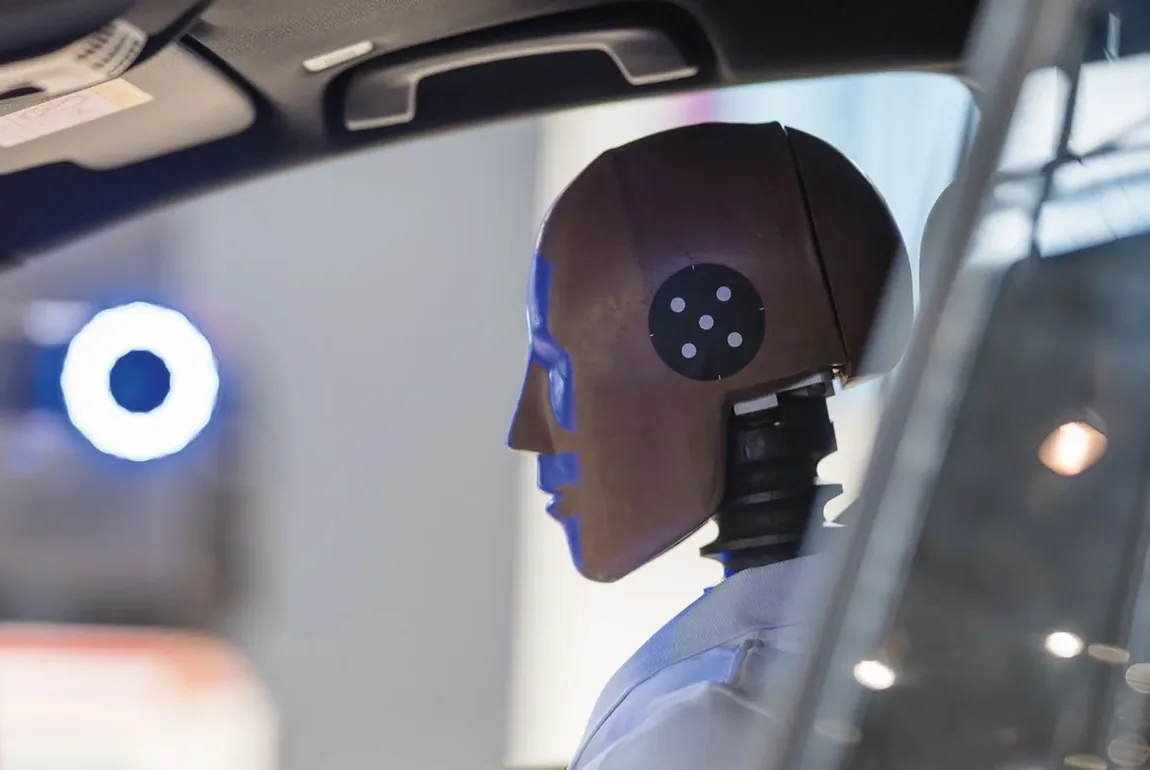
Aby skener dokázal složit jednotlivé snímky do jednoho souřadného systému, potřebuje se na něco „chytit". Pokud díl nemá dostatek výrazných tvarových prvků, jsou nezbytné referenční body. Jejich špatné rozmístění je jednou z nejčastějších příčin zdvojených ploch nebo deformace sítě.
Základní pravidla, která musí technici dodržovat:
- Nikdy nelepit body do pravidelné mřížky nebo linie: skener se orientuje podle nepravidelnosti. Pokud jsou body v řadě, snadno se ztratí nebo špatně napojí snímky.
- Nelepit body na malé rádiusy a ostré hrany: terčík se na zakřiveném povrchu deformuje a software poté nedokáže vypočítat střed elipsy, nebo jej vyhodnotí nepřesně.
- Hustota rozmístění: body musí být rozmístěny po celém obvodu dílu nepravidelně (cik-cak) na nejrovnějších plochách.

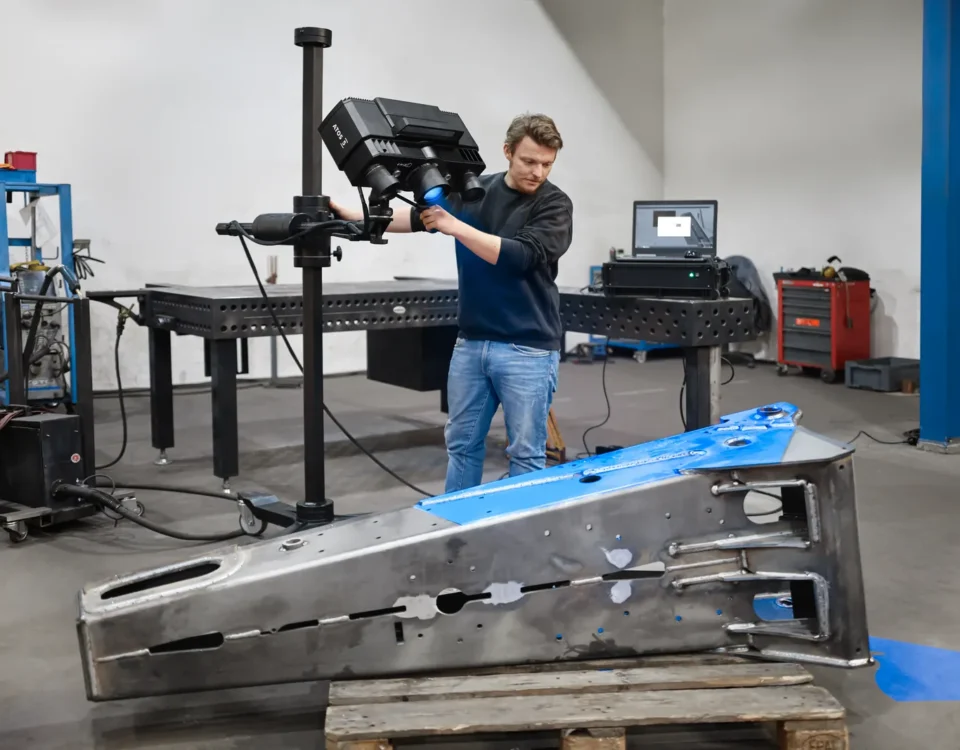
Laserový zaměřovač pomáhá nastavit optimální pracovní vzdálenost.
4. Nestabilita dílu a nevhodné ustavení
Pokud se díl během skenování pootočí, prohne nebo posune o setinu milimetru, celé měření je znehodnoceno. Týká se to zejména lehkých plastových výlisků na rotačních stolech.
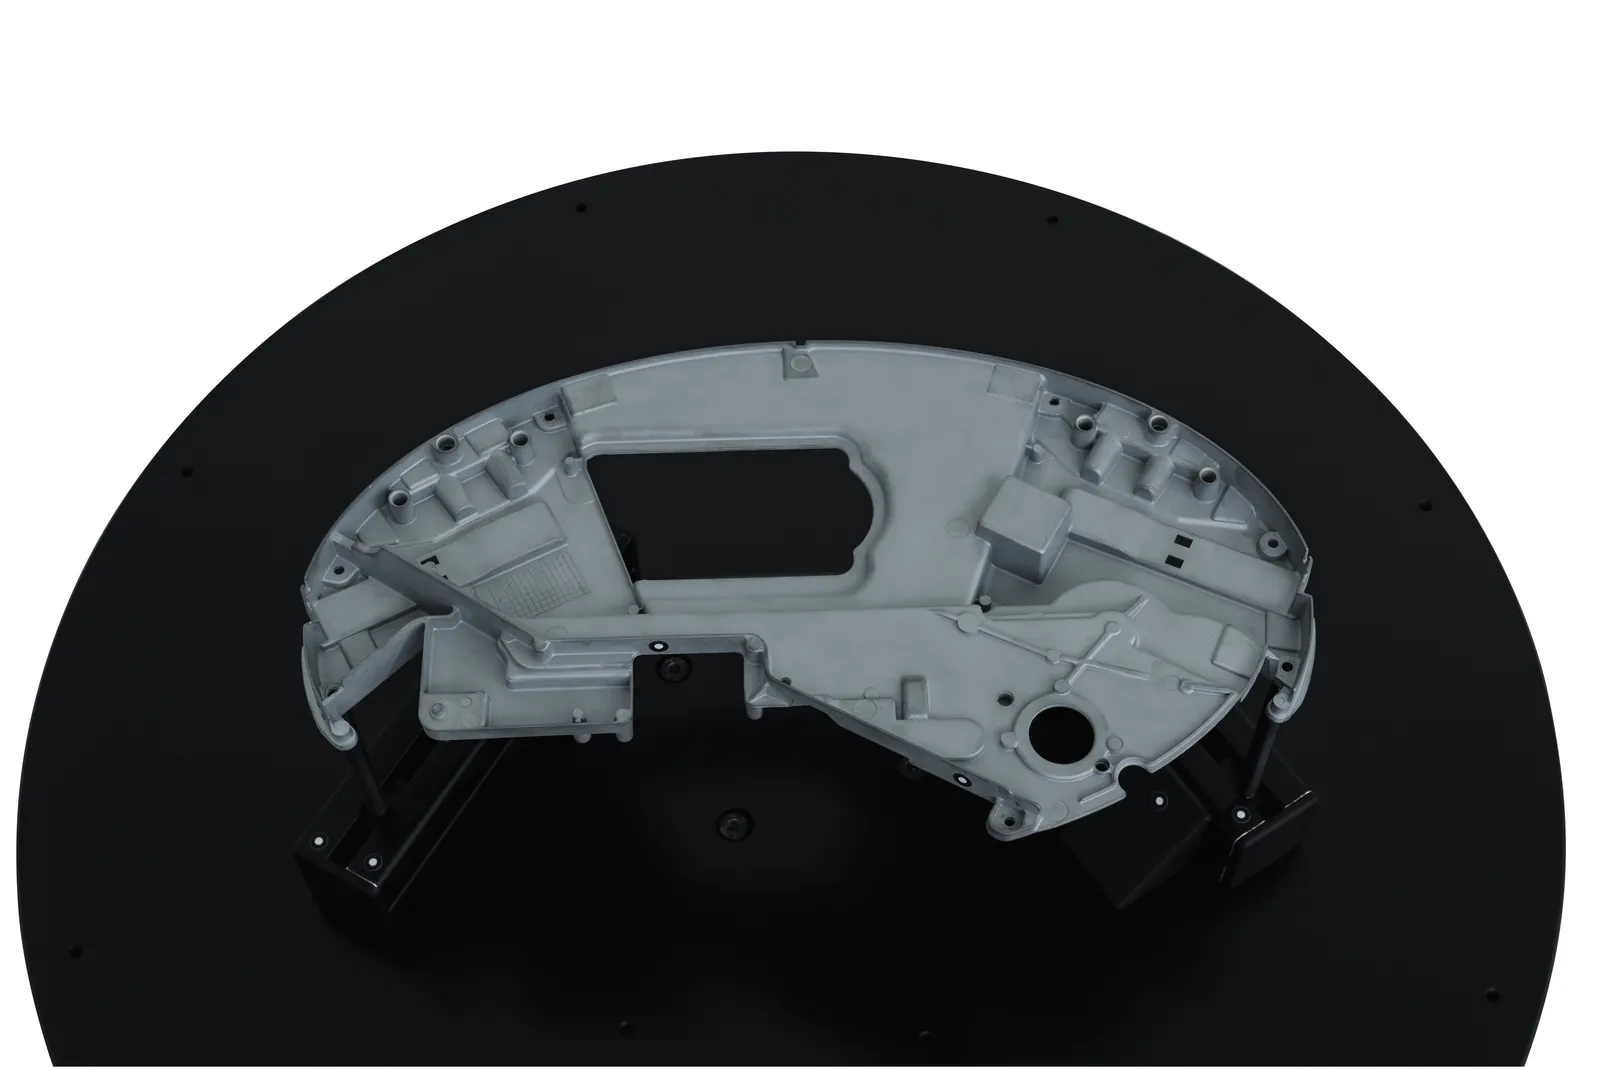
Díl musí být pevně ustaven pomocí fixační hmoty, upínek nebo přípravků. Zásadou je ustavit součást tak, abyste na jeden záběr viděli co nejvíce ploch. Čím méně manipulace s dílem během skenování proběhne, tím kratší je čas měření a vyšší výsledná přesnost.
5. Ignorování teploty a aklimatizace
Teplotní roztažnost materiálu je fyzikální fakt, na který se v provozním spěchu zapomíná. Skenovat díl přinesený přímo z rozpálené obrobny nebo naopak ze studeného skladu vede k odchylce v rozměrech.
Před každým měřením je nutné změřit teplotu součásti a nechat ji aklimatizovat na laboratorní teplotu. Stejné pravidlo platí pro kalibrační desky a kříže.
Jak dostat měření pod kontrolu
Eliminace těchto chyb nevyžaduje nákup drahého hardwaru, ale zavedení jasné metodiky. Pokud pro opakované typy dílů vytvoříte jednoduchou návodku – od odmaštění přes výběr matovacího spreje až po rozmístění terčíků a polohu při skenování – výsledky měření přestanou záviset na tom, který operátor má zrovna směnu. Spolehlivá vstupní data jsou totiž jediným předpokladem pro správné vyhodnocení kvality na výstupu.
Profesionální 3D metrologie bez milionových investic
Nechte mluvit data, ne odhady.
Zjistěte, jak může přesná 3D digitalizace zefektivnit právě vaši výrobu.
Nákup špičkového průmyslového 3D skeneru a specializovaného softwaru představuje pro malou či střední firmu investici v řádu milionů korun, nemluvě o nutnosti zaplatit a vyškolit stálého experta. To je důvod, proč stále více flexibilních firem volí cestu outsourcingu.
Využitím služeb společnosti AMS3D získáte přístup k nejmodernějším měřicím technologiím přesně tehdy, kdy to váš projekt vyžaduje.
Naše odbornost se promítá do:
- přesné digitalizace s minimální tolerancí,
- použitelných CAD modelů bez potřeby dodatečných úprav,
- rychlé reakce na technické požadavky zákazníků.
V naší praxi máme už:
- více než 270 spokojených zákazníků,
- přes 15 000 naskenovaných modelů,
- zkušenosti z oborů od strojírenství po architekturu.
Co říkají naši zákazníci
Přechod z klasického ručního měření na 3D skenování od AMS 3D nám velmi vyhovuje. Dříve jsme složité odlitky a svařence měřili tradičně a stejně jsme u tvarově složitých ploch neměli jistotu. Tým z AMS3D přijel přímo k nám, součást naskenoval během několika minut. To, co by nám ručně trvalo dva dny a přineslo jen pár bodů, jsme měli hotové s milimetrovou přesností za zlomek času. Spolupráci vřele doporučuji.
Na AMS3D jsme se obrátili ve chvíli, kdy jsme potřebovali oskenovat poškozenou lisovací formu bez jakékoliv výkresové dokumentace. Pokusit se to změřit klasickými metodami by byla noční můra. Díky 3D skenování jsme měli za pár hodin k dispozici 3D data. Měření bylo rychlé, přesné a eliminovalo lidskou chybu při přenášení rozměrů.
Neváhejte se nám ozvat, pokud i vy ve své praxi řešíte:
- pomalé a zdlouhavé měření složitých dílů ručními měřidly,
- chybovost a nepřesnosti při přenášení rozměrů do výkresů,
- chybějící rozměrovou kontrolu členitých ploch a tvarových odlitků,
- nebo potřebu rychlé rozměrové analýzy oproti CAD modelu.

Kontaktujte odborníky
- tř. Gen. Píky 2057/3 613 00 Brno Česká republika